eng
+86 189 6101 2359
+86 133 6521 5663
+86 138 5268 6835
Većina vijaka od nehrđajućeg čelika nije izrezana iz šipke. Hladno se oblikuju od žice pri brzinama koje bi iznenadile mnoge inženjere, zatim se namotavaju, čiste i pregledavaju. Svaki korak ostavlja otisak prsta na gotovom vijku: protok zrna, završna obrada površine, točnost navoja i učinak korozije. U ovom članku riječ vijak pokriva vijke i druge spojne elemente s navojem s glavom. Ako razumijete proces, možete postavljati bolja pitanja o dijelovima koje kupujete i prepoznati zašto se dva vijka identičnih dimenzija mogu ponašati vrlo različito u istom sklopu.
Svaki vijak počinje kao šipka od čelične žice, obično promjera od 5,5 mm do 25 mm, isporučuje se u klasama odabranim za čvrstoću i otpornost na koroziju. Najčešći stupnjevi austenita za spojne elemente od nehrđajućeg čelika su 304/304L i 316/316L. Grade 316L sadrži molibden, koji poboljšava otpornost na kloride i kiseline, što ga čini preferiranim izborom za pomorska, kemijska i prehrambena okruženja. Prije oblikovanja, šipka se dekapira kako bi se uklonio kamenac, premaže odgovarajućim mazivom za izvlačenje i provlači kroz niz karbidnih matrica kako bi se postigao točan promjer potreban za veličinu vijka koji se izrađuje.
Izvlačenje žice nije samo promjer. Također kontrolira volumen praznine koja će ispuniti matricu zaglavlja i tvrdoću žice koju zaglavlje može podnijeti. Žica koja je pretvrda može puknuti u matici zaglavlja; žica koja je premekana možda neće ispuniti oštre kutove glave. Zato proizvođač prije proizvodnje provjerava ulazne ateste materijala, vlačnu čvrstoću i površinske nedostatke.
Hladno ispiranje je srž moderne proizvodnje vijaka. Duljina izvučene žice reže se na preciznu težinu, prenosi kroz slijed matrica i udara probijačima velikom brzinom. Udarac tjera čelik da teče u obliku glave. Šesterokutne glave, posuđene glave, upuštene glave, prirubnice i četvrtasti vratovi mogu se oblikovati bez zagrijavanja metala. Budući da materijal teče, struktura zrna slijedi konturu glave umjesto da bude prekinuta rezanjem. To je glavni razlog zašto je vijak s hladnom glavom jači i pouzdaniji od strojno obrađenog vijka od istog materijala.
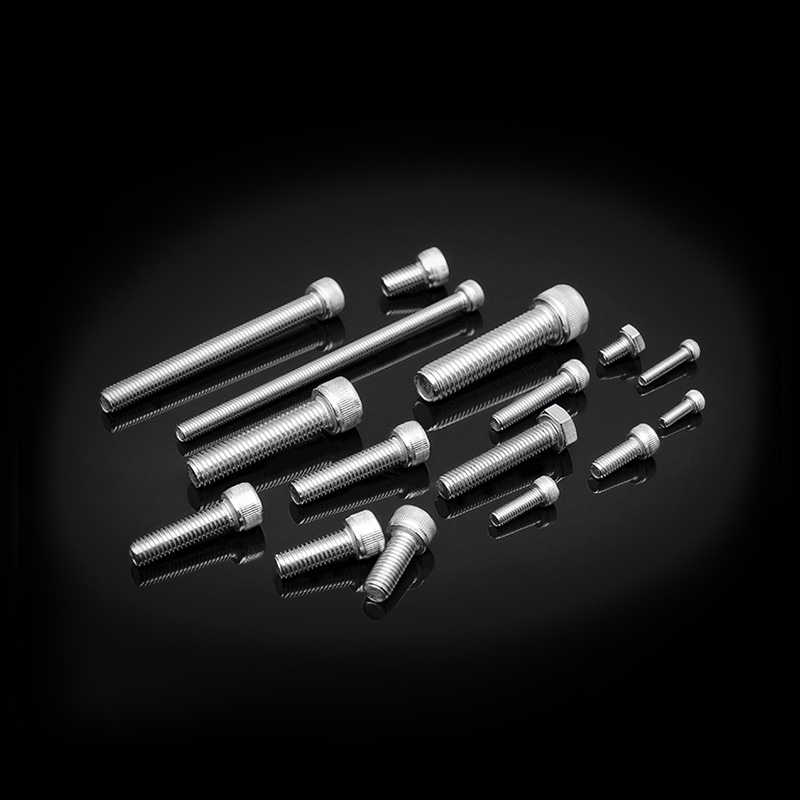
Jedan uobičajeni primjer hladno oblikovane glave je šesterokutni vijak s cilindričnom glavom. Unutarnji šesterokutni nastavak nije izvađen iz strojno obrađenog proizvoda; ekstrudira se u hederu, što održava kontinuiranu strukturu zrna.
 DIN 912 Vijci s imbus glavom od nehrđajućeg čelika Hladno skupljanje ekstrudira unutarnji šesterokutni nastavak, održavajući kontinuiranu strukturu zrna. Prikladno za spojeve mehaničke opreme koji zahtijevaju ugradnju zakretnog momenta i čvrsto pričvršćivanje pod velikim opterećenjima. Pogledajte proizvod →
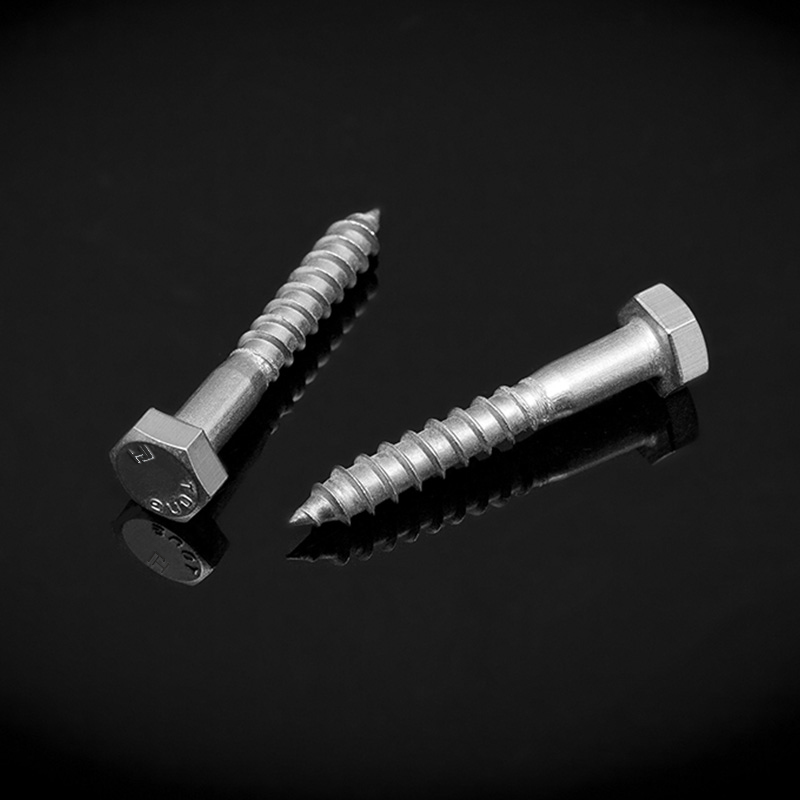
Hladno presvlačenje također proizvodi posebne oblike glava kao što su glave gljiva s četvrtastim vratom, koje se često koriste u drvenim i strukturalnim vezama, i nestandardne geometrije koje se ne mogu rezati ekonomično.
Nakon formiranja glave, izradak nema niti. Sljedeći korak je valjanje navoja, koje se naziva i oblikovanje navoja. Obrada se utiskuje između ravnih matrica ili između rotirajućih cilindričnih matrica čiji su grebeni i utori zrcalna slika potrebnog navoja. Kako matrice sabijaju čelik, materijal se gura prema van kako bi se formirali korijeni i vrhovi. Nema čipova niti materijalnih gubitaka.
Valjani navoji imaju nekoliko prednosti:
Rezanje navoja rezervirano je za vrlo velike promjere, uzorke ili materijale koji nisu dovoljno duktilni za valjanje. Za većinu vijaka od nehrđajućeg čelika u veličinama od M2 do M20, valjanje je standard.
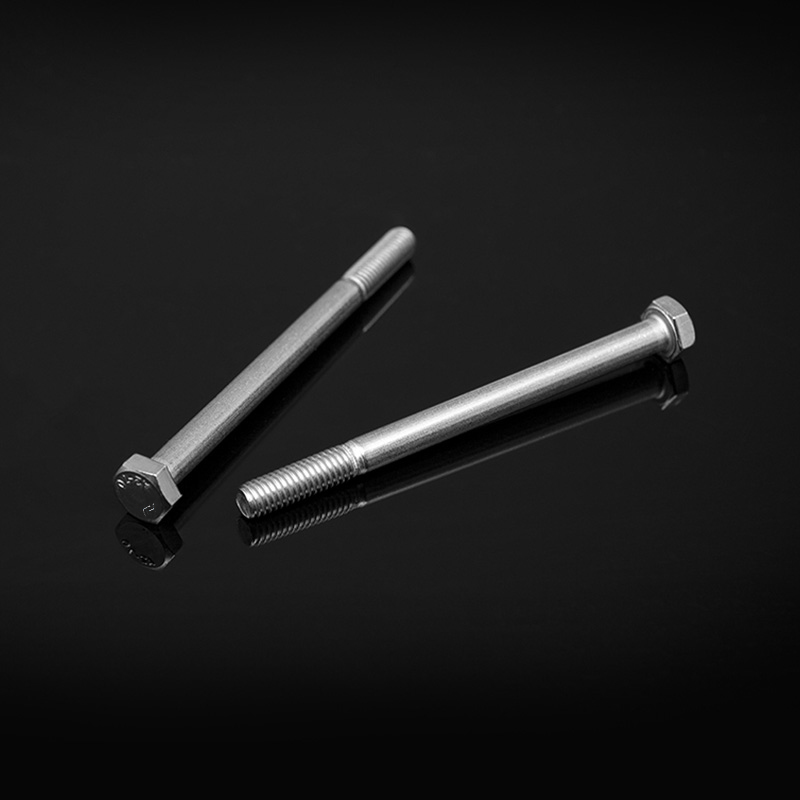
Vijci sa šesterokutnom glavom s punim navojem proizvedeni prema DIN 933 tipičan su primjer: glava je hladno navijena, a cijela duljina drške se valja u jednom prolazu.
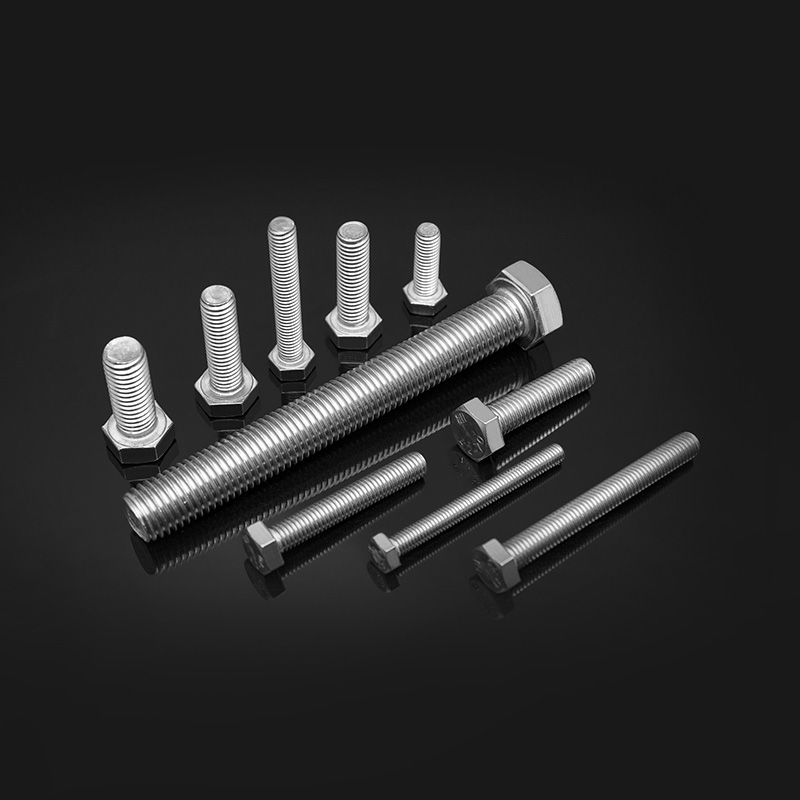 DIN 933 Vijci sa šesterokutnom glavom s punim navojem od nehrđajućeg čelika Dizajn s potpuno navojem osigurava čvrstu vezu za zahtjevne primjene. Hladna glava i konac valjan u jednom prolazu, pogodan za tešku opremu, industrijske strojeve i građevinarstvo. Pogledajte proizvod →
Jedna od uobičajenih zabluda je da su vijci od nehrđajućeg čelika očvrsnuti toplinskom obradom u peći. U stvarnosti, austenitni stupnjevi kao što su 304 i 316L ne mogu se očvrsnuti toplinskom obradom; njihova snaga dolazi od hladnog rada izazvanog izvlačenjem žice i hladnom obradom. Tretman na niskim temperaturama može se primijeniti za ublažavanje zaostalog naprezanja nakon teškog oblikovanja, a žarenje može vratiti duktilnost ako je materijal previše očvrsnuo.
Martenzitni nehrđajući čelici kao što su 410 ili 420 su drugačiji: oni su kaljeni kaljenjem i popuštanjem i koriste se tamo gdje je potrebna veća tvrdoća i otpornost na trošenje. Za industrijske austenitne spojne elemente, izraz A2-70 ili A4-80 već vam govori o klasi svojstava koja se postiže hladnom obradom.
Nakon oblikovanja i toplinske obrade, vijci se čiste kako bi se uklonila sredstva za podmazivanje i čestice metala, zatim se pasiviziraju u kupelji dušične ili limunske kiseline. Pasiviranje otapa slobodno željezo s površine i potiče prirodni sloj krom-oksida koji nehrđajućem čeliku daje otpornost na koroziju. Za svjetliju i glatkiju površinu može se preporučiti elektropoliranje.
Kontrola kvalitete kreće se od ulazne žice do pakiranog kartona. U našim proizvodnim linijama pratimo veličinu praznine, punjenje glave, promjer koraka navoja, tvrdoću i vizualno stanje površine. Konačni nasumični uzorci testirani su prema primjenjivom standardu. Tablica u nastavku sažima uobičajene provjere.
| Provjerite | Što potvrđuje | Uobičajena metoda |
|---|---|---|
| Dimenzijska točnost | Visina glave, širina glave, promjer koraka navoja | Čeljusti, mjerači utikača, optički komparator |
| Mehanička čvrstoća | Probno opterećenje, vlačna čvrstoća | Stroj za ispitivanje rastezanja |
| Tvrdoća | Otpornost na udubljenje | Vickersov ili Rockwellov test |
| Otpornost na koroziju | Otpornost na crvenu hrđu | Test slanog spreja |
| Kvaliteta površine | Neravnine, pukotine, mrlje | Vizualni pregled, mikroskop, ispitivanje magnetskim česticama |
Standardi igraju veliku ulogu. ISO 3506-1 definira klase svojstava za spojne elemente od nehrđajućeg čelika: A2-70 znači austenitni spojni element tipa 304 s minimalnom vlačnom čvrstoćom od 700 MPa, dok se A4-80 odnosi na spojni element tipa 316 s 800 MPa. Odgovorni dobavljač označit će glavu kad god to oblik dopušta i dostavit će potvrde o ispitivanju potkrijepljene sljedivim zapisima.
Poznavanje načina izrade vijaka mijenja način na koji ih kupujete. Navojni vijci s hladnom glavom obično imaju bolje rezultate od rezanih ili strojno obrađenih vijaka pod opterećenjem zamora, pa su poželjni u motorima, tračničkim vozilima, vjetroturbinama i čeličnim konstrukcijama. Ali proces dobro funkcionira samo kada je žica čista, matrice održavane i program inspekcije stvaran.
Prije naručivanja zatražite certifikate o materijalu, oznake klase svojstva, izvješća o ispitivanju dimenzija i podatke o slanom spreju. Posjetite tvornicu ili zatražite video dokaz proizvodnje. Istrošene matrice za hladno nabijanje mogu ostaviti pukotine ispod glave koje su nevidljive golim okom, a loša serija može proći jednostavnu provjeru dimenzija dok skriva unutarnje nedostatke. Dobavljač vrijedan povjerenja pokazat će vam kako kontrolira te rizike.
Kako biste definirali praktičnu specifikaciju za svoju primjenu, možete pročitati naše vodič za odabir vijaka od nehrđajućeg čelika .
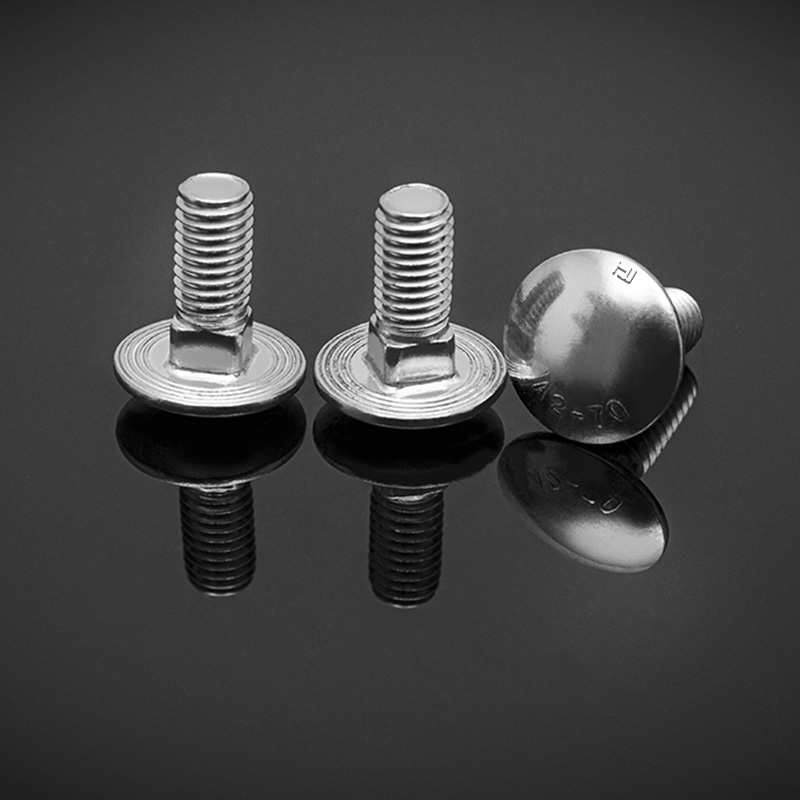
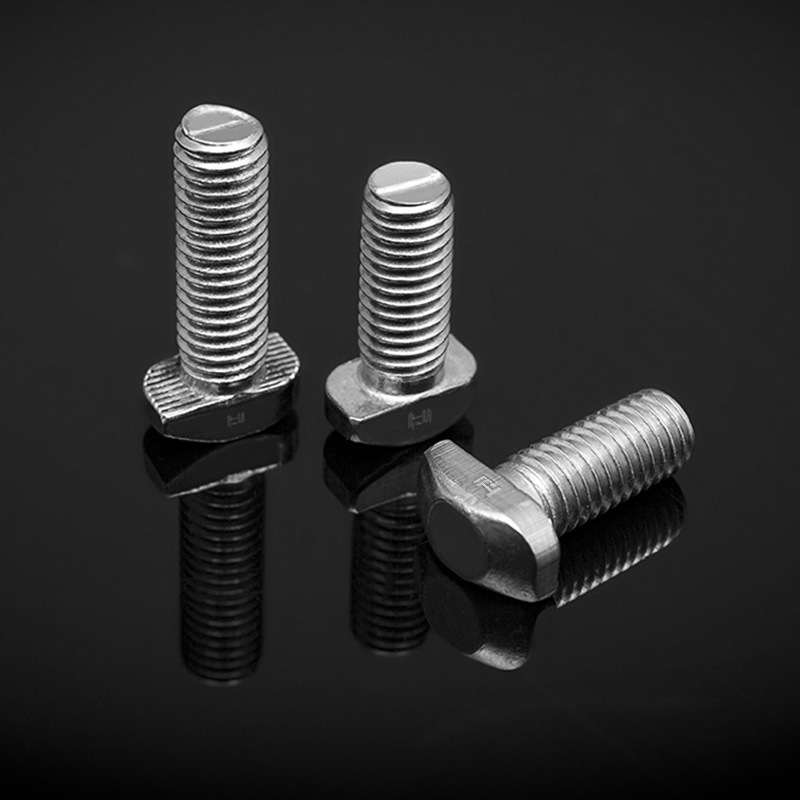
Istim se postupkom izrađuju i posebni oblici glava. Na primjer, glava gljive s četvrtastim vratom je hladna glava s četvrtastim ovratnikom ispod glave kako bi se spriječila rotacija u drvetu ili strukturnim vezama.
 DIN 603 Vijci s gljivastom glavom i kvadratnim vratom od nehrđajućeg čelika Polukružna glava s četvrtastim vratom sprječava rotaciju, idealna za spojeve drveta i metala. Kratki navoj odgovara mekšim materijalima poput drva, koji se koriste u namještaju i strukturnim vezama. Pogledajte proizvod →
Ovo je vrsta varijacije koja dokazuje da proizvođač razumije dizajn alata, a ne samo kataloške standarde.
Proizvodnja vijaka disciplina je preciznog oblikovanja. Nakon što saznate kako se izrađuju vijci, dobavljača možete ocijeniti prema kvaliteti njegove žice, stanju njegovih matrica, stabilnosti valjanja navoja i potpunosti podataka o inspekciji. To je mnogo smislenije od usporedbe samih cijena.
nit Tolerancija: 6g standardni DIN 13-15、DIN 13-12 Promjer šipke d d≤M20:A2-70、A4-70; M20<d≤M39:A2-50、A4-50; d≥M39:C3、C4; d<M39
See Details
Autorska prava © Jiangsu Huajie Stainless Steel Products Co., Ltd. Sva prava pridržana.